Passer d’un dessin validé à une fabrication récurrente transforme profondément le pilotage d’un produit industriel. La difficulté ne réside pas uniquement dans l’augmentation des volumes: vous devez rendre chaque composant disponible, chaque opération reproductible et chaque contrôle mesurable. Pour les fabricants de biens d’équipement, d’appareils électroménagers ou de produits techniques à valeur ajoutée, la montée en cadence conditionne la qualité de service, les délais de livraison et la marge.
La conception doit être stabilisée avant le lancement en série
Une production de moyenne série ne peut reposer sur des arbitrages techniques quotidiens. Avant d’augmenter les quantités, la définition du produit doit être suffisamment mature pour que les achats, l’atelier et la qualité travaillent sur une base commune. Cela implique une nomenclature fiable, des plans à jour, des tolérances clairement indiquées et des critères d’acceptation partagés avec les fournisseurs.
Un partenaire capable d’intervenir de la conception à la fabrication apporte une continuité utile entre le prototype et le produit fini. Sur s20industries.fr, les entreprises recherchent notamment des compétences liées à la conception de produits, à l’industrialisation, à l’assemblage et à la fabrication de biens d’équipement. Cette approche réduit les ruptures entre bureau d’études, approvisionnements, méthodes et production. Elle facilite aussi l’adaptation des choix techniques aux contraintes concrètes de montage, de test et de conditionnement.
La stabilisation ne signifie pas qu’aucune évolution ne sera plus possible. Elle consiste plutôt à définir une version de référence, accompagnée d’un processus formel de gestion des modifications. Chaque changement de composant, de fournisseur ou de matière doit être évalué selon ses effets sur le coût, le délai, les performances et les contrôles qualité série.
La nomenclature devient un outil de pilotage
La nomenclature ne sert pas seulement à commander les pièces. Elle relie le produit à sa chaîne d’approvisionnement industrielle. Pour chaque référence, vous devez connaître le fournisseur homologué, le délai d’obtention, la quantité minimale commandable, le niveau de stock cible et l’existence éventuelle d’une alternative validée.
Les composants à délai long, les pièces sur mesure et les éléments soumis à des variations de prix méritent une surveillance distincte. Un boîtier injecté, une carte électronique ou un moteur spécifique peuvent bloquer la livraison d’un produit pourtant presque terminé. La visibilité sur ces contraintes permet d’engager les achats au bon moment et de protéger la capacité de production.
Les flux doivent soutenir la cadence prévue
Une cadence réaliste repose sur la cohérence entre les commandes clients, les capacités de l’atelier et les livraisons fournisseurs. Produire plus vite sur un seul poste ne résout rien si l’emballage, le test final ou l’expédition deviennent des goulots d’étranglement. Le pilotage des flux doit donc couvrir l’ensemble du parcours, de la réception matière au départ des produits finis.
Pour construire ce dispositif, plusieurs paramètres doivent être chiffrés et suivis:
-
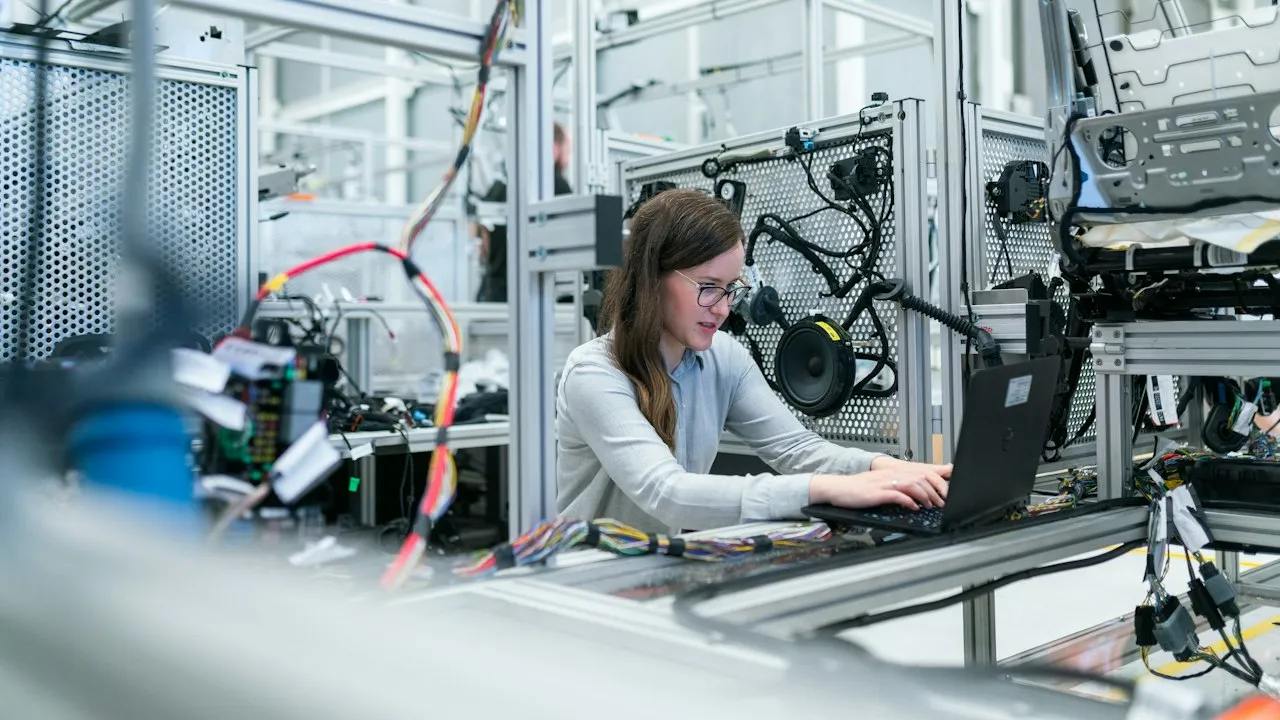
Le temps de cycle par opération: mesurez le temps réellement nécessaire pour assembler, régler, tester et conditionner une unité. Les temps théoriques issus du prototype sous-estiment souvent les manipulations, les déplacements et les contrôles. Ces données permettent de déterminer le nombre de postes requis pour atteindre une cadence journalière donnée.
-
La capacité disponible de chaque ressource: une ligne ne se limite pas aux opérateurs. Les outillages, bancs de test, postes de sertissage, zones de stockage et moyens de manutention ont aussi une capacité finie. Si un banc de contrôle traite vingt produits par heure alors que l’assemblage en produit trente, l’encours s’accumule et le délai global s’allonge.
-
Le stock de sécurité adapté aux risques: il ne s’agit pas de remplir l’entrepôt sans discernement. Le niveau de couverture doit tenir compte de la fiabilité du fournisseur, du temps de transport, de la saisonnalité et de la criticité de la pièce. Un composant standard disponible localement ne se gère pas comme une pièce importée nécessitant plusieurs semaines d’acheminement.
-
L’organisation physique des postes: rapprocher les opérations successives limite les transports inutiles et les erreurs de préparation. Des zones identifiées pour les composants, les produits en cours, les produits conformes et les produits à reprendre rendent le flux plus lisible. Cette organisation favorise également la traçabilité par lot.
-
Le plan de charge partagé avec les fournisseurs: transmettez des prévisions actualisées, en distinguant les besoins fermes des estimations commerciales. Un fournisseur averti à temps peut réserver de la matière, planifier ses équipes et sécuriser son propre approvisionnement. Cette coordination devient particulièrement utile lors d’une hausse rapide des commandes.
Les premiers lots révèlent les écarts à corriger
Le démarrage de série doit être traité comme une phase d’apprentissage structurée. Les premiers lots permettent d’observer les défauts récurrents, les temps de montage réels, les aléas de livraison et les écarts de consommation matière. L’objectif n’est pas de rechercher une perfection immédiate, mais de résoudre rapidement les problèmes qui compromettraient la répétabilité.
Un suivi quotidien des premiers lots aide à distinguer une anomalie ponctuelle d’un défaut de processus. Si un connecteur est monté à l’envers sur plusieurs unités, la réponse ne se limite pas à reprendre les pièces concernées. Vous pouvez revoir le détrompage, l’instruction de travail, le rangement du composant ou le contrôle placé après l’opération.
Les indicateurs relient qualité, coûts et délais
Quelques indicateurs simples donnent une vision opérationnelle de la montée en cadence: taux de conformité au premier passage, nombre de retouches, rendement matière, temps de cycle observé, taux de service fournisseur et retard d’expédition. Leur lecture doit être régulière et reliée à des décisions précises.
La traçabilité complète ce pilotage. En associant un numéro de série aux composants sensibles, à l’opérateur, au poste et aux résultats de test, vous pouvez identifier l’origine d’une non-conformité sans immobiliser toute la production. Cette discipline protège aussi le service après-vente, notamment pour les équipements installés chez des clients professionnels.
Une montée en cadence maîtrisée soutient durablement la croissance
La fabrication en série devient fiable lorsque la conception, les approvisionnements, les méthodes et la qualité avancent selon le même rythme. Une augmentation de volume réussie ne se juge pas seulement au nombre d’unités produites, mais à la capacité à livrer des produits conformes, dans les délais annoncés et avec une marge préservée.
Les repères à retenir sont les suivants:
- Stabilisez la définition technique et la nomenclature avant de multiplier les commandes fournisseurs.
- Dimensionnez les postes, les tests et les stocks en fonction de la cadence réellement attendue.
- Sécurisez les composants sensibles par des prévisions, des alternatives validées et une surveillance des délais.
- Analysez les premiers lots avec des données de qualité, de coût et de temps de cycle.
- Organisez la traçabilité pour corriger rapidement les écarts et fiabiliser les séries suivantes.